Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Mula sa Pagbubuo hanggang sa Pag-load: Anim na Checkpoints sa Glass Bottle Inspection
Maaaring mabigo ang mga bote ng salamin sa mga paraan na madaling makaligtaan. Isang basag ng buhok sa leeg. Isang maliit na tilad sa loob ng bibig na makikita lamang kapag nilagyan ng pagsasara. Isang tahi ng amag na parang anino hanggang ang bote ay nakadikit sa isang light box. Ang mga depektong tulad nito ay maaaring mag-iwan sa bumubuo ng linya nang hindi napapansin at makikita lamang sa paglaon, sa yugto ng pagpuno o pag-iimpake, kapag ang pagwawasto sa mga ito ay mas magastos.
Ang nasa pagitan ng mga yugtong ito ay hindi isang inspeksyon kundi isang pagkakasunod-sunod ng mga tseke na nakaposisyon sa ruta ng produksyon at pag-iimpake. Ang bawat tseke ay may iba't ibang layunin. Ang sumusunod na pagkakasunud-sunod ay sumasalamin sa proseso ng inspeksyon na ginamit sa HYT Packaging at ang pangkalahatang mga kasanayan sa pagkontrol sa kalidad na makikita sa mga tagagawa ng lalagyan ng salamin: manu-manong visual na inspeksyon, awtomatikong inspeksyon ng makina, light-assisted na pagsusuri, pagsubok sa lakas at pagganap, inspeksyon bago ang pag-pack, at muling pagsisiyasat ng mga naka-pack na karton bago ipadala.
Ang pagkakasunud-sunod ay mahalaga tulad ng mga indibidwal na pagsusuri. Ang hitsura at dimensional na inspeksyon ay nagaganap habang ang mga bote ay gumagalaw sa produksyon; ang pagsubok ng lakas ay isinasagawa sa mga sample; ang dekorasyon ay sinusuri pagkatapos ng paggamot sa ibabaw; at ang inspeksyon sa karton ay nagaganap pagkatapos ma-pack ang mga bote. Ang isang bote ay maaaring pumasa sa isang yugto at mabigo sa isa pa, kaya walang inspeksyon ang dapat tanggalin sa pag-aakalang matutukoy ng susunod na pagsusuri ang bawat napalampas na depekto.
Ang mga pamantayan sa pagtanggap ay isang mahalagang bahagi ng sistema ng kontrol sa kalidad. Ang mga kasangkot na partido ay kailangang magkasundo sa kung sino ang tumutukoy sa pamantayan, kung aling mga pagpapaubaya ang nalalapat, at kung aling inaprubahang sample ang nagsisilbing sanggunian. Para sa karamihan ng mga proyekto, ang mga kinakailangang ito ay dapat na idokumento sa mga detalye ng pagkakasunud-sunod bago magsimula ang tooling at produksyon. Maaaring mapataas ng mga pagbabagong ginawa sa ibang pagkakataon ang mga gastos sa pagpapaunlad at makakaapekto sa mga iskedyul ng paghahatid.
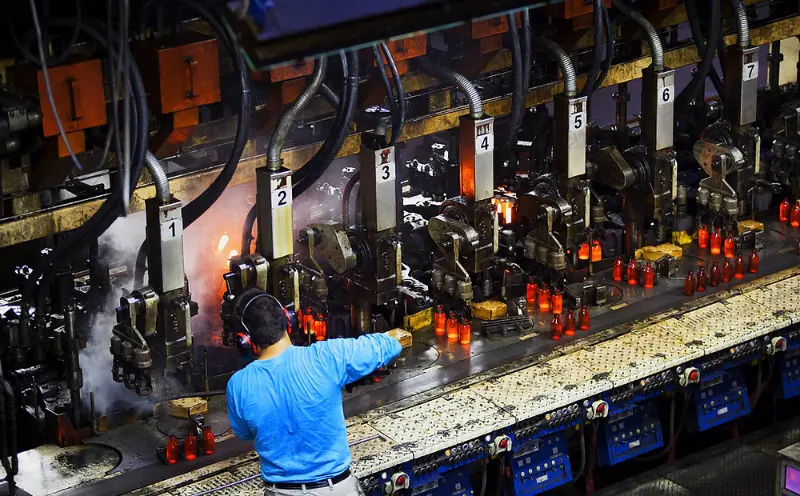 1. Manu-manong Inspeksyon
Sinanay na Mata, Gumagana Pa rin sa Tabi ng Mga Makina
Ang manu-manong inspeksyon ay nananatiling mahalagang bahagi ng kontrol sa kalidad ng bote ng salamin. Kahit na sa mga pabrika na nilagyan ng camera inspection system at laser gauge, sinusuri pa rin ng mga inspektor ang mga bote nang paisa-isa sa dulo ng conveyor. Ang ilang mga depekto ay mahirap tukuyin sa pamamagitan ng mga nakapirming panuntunan sa pag-detect, kabilang ang mga gasgas na makikita lamang sa ilang partikular na anggulo, bahagyang hindi pantay na mga balikat, at mga tahi ng amag na hindi pa ganap na naalis.
Nakatuon ang inspeksyon sa limang pangunahing bahagi: ang bibig, leeg, balikat, katawan, at base. Ang bawat lugar ay may iba't ibang potensyal na depekto. Ang isang labas-ng-bilog na bibig ay maaaring pumigil sa pagsasara na magkasya nang tama. Ang isang chip sa paligid ng leeg ay maaaring maging isang bitak habang pinupuno. Ang isang deformed base ay maaaring gawing hindi matatag ang bote sa isang papag o sa infeed ng isang linya ng pagpuno. Tinatasa ng mga inspektor kung natutugunan ng bawat bote ang pisikal at functional na mga kinakailangan na tinukoy sa detalye nito.
Ang manu-manong inspeksyon ay nagbibigay din ng antas ng paghatol na hindi ganap na mapapalitan ng awtomatikong kagamitan. Ang mga bihasang inspektor na nagtatrabaho sa parehong mga disenyo ng bote sa paglipas ng panahon ay maaaring makilala ang mga pagbabago bago sila lumabas sa mga istatistika ng pagtanggi. Maaaring kabilang dito ang mga pagkakaiba sa light transmission sa pamamagitan ng salamin, mga pagkakaiba-iba sa mga katangian ng paghawak, o mga banayad na pagbabago sa hugis ng balikat. Ang ganitong mga obserbasyon ay maaaring hindi palaging lumilitaw sa isang pormal na plano ng kontrol, ngunit makakatulong ang mga ito na matukoy ang pagbuo ng mga problema sa produksyon.
Nakakatulong din ang yugtong ito na i-verify kung ang mga nakasulat na detalye ay tumutugma sa aktwal na hitsura ng mga natapos na bote. Maaaring tukuyin ng drawing ang katanggap-tanggap na laki ng isang chip, ngunit hindi nito ganap na maipapakita kung gaano makikita ang chip na iyon sa isang tapos na bote. Mas mabisang masusuri ito ng mga inspektor at customer sa pamamagitan ng pagsusuri ng mga pisikal na sample at pagkumpirma sa mga napagkasunduang pamantayan ng hitsura.
Ano ang nahuhuli nito:Nakikitang mga depekto sa hitsura at pagkakagawa, tinasa laban sa naaprubahang sample at napagkasunduang mga detalye ng produkto.
2. Awtomatikong Machine Inspection
Consistency sa Bilis ng Linya
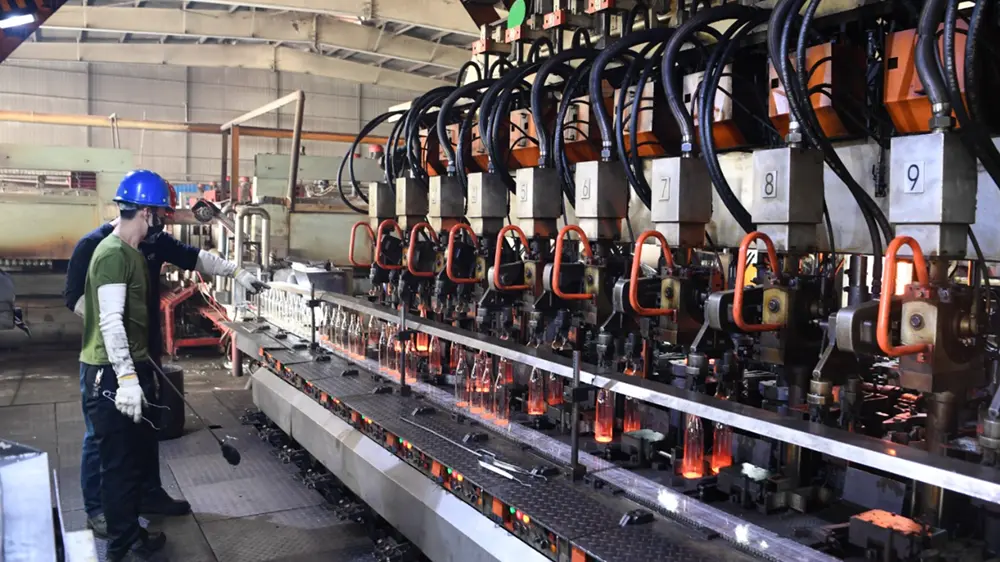
Kung saan ang manu-manong inspeksyon ay nagbibigay ng paghatol ng tao, ang awtomatikong inspeksyon ng makina ay nagbibigay ng repeatability. Sinusuri ng mga istasyon ng camera at sensor ang mga feature kung saan sila na-configure, kabilang ang mga dimensional tolerance, mouth finish, sidewall at base na mga depekto, mga bitak, at mga iregularidad na bumubuo. Ang bawat bote ay sinusuri laban sa parehong mga limitasyon ng pagtuklas sa buong produksyon.
Ang mga may sira na bote ay karaniwang awtomatikong tinatanggihan at inililihis mula sa conveyor bago lumipat sa susunod na yugto ng produksyon. Nakakatulong ito na maiwasan ang mga may sira na lalagyan ng salamin na makarating sa lugar ng pag-iimpake, kung saan ang isang basag na bote ay maaaring makapinsala sa mga kalapit na bote at sa nakapalibot na karton.
Gayunpaman, ang kakayahan sa pagtuklas ng isang inspeksyon na makina ay nakasalalay sa mga sensor, algorithm, at configuration nito. Ang isang depekto sa labas ng tinukoy na mga parameter ng pagtuklas ay maaaring dumaan sa system, habang ang labis na mahigpit na mga setting ay maaaring magresulta sa mga hindi kinakailangang pagtanggi. Para sa kadahilanang ito, ang inspeksyon ng makina ay pinakamahusay na nauunawaan bilang isang kinokontrol na proseso ng screening sa halip na isang garantiya na ang bawat posibleng depekto ay makikilala.
Ang mga linya ng produksyon ay maaaring gumamit ng ilang istasyon ng inspeksyon upang masakop ang iba't ibang katangian ng bote. Ang kanilang pinagsamang pagiging epektibo ay nakasalalay pa rin sa kakayahan ng kagamitan, sensitivity ng pagtuklas, at pagsasaayos ng linya. Bilang resulta, ang dalawang pabrika na gumagamit ng magkatulad na proseso ng inspeksyon ay maaaring makamit ang magkaibang resulta ng pagtuklas at pagtanggi.
Ano ang nahuhuli nito:Mga dimensional at structural na depekto sa bilis ng produksyon, sinusuri kumpara sa mga paunang natukoy na threshold sa pagtuklas ng makina.
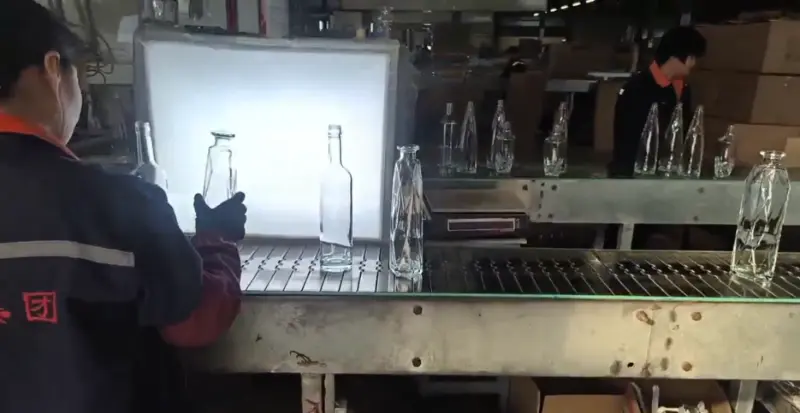
3. Light-Assisted Visual Inspection
Kung Ano ang Nakikita ng Light Box
Ang ilang mga depekto sa salamin ay nagiging mas madaling makilala sa ilalim ng kontroladong pag-iilaw. Kapag ang isang malinaw na bote ay hawak sa isang maliwanag na background, ang mga tampok na maaaring mahirap makita sa ilalim ng ordinaryong factory lighting ay nagiging mas maliwanag. Kabilang dito ang mga bula sa loob ng glass wall, mga bato at dayuhang inklusyon, pinong mga bitak na umaabot mula sa base, hindi pantay na pamamahagi ng salamin, at pagkawaksi sa ibabaw na maaaring makaapekto sa hitsura ng tapos na bote.
Ang paraan ng inspeksyon ay mahusay na itinatag, ngunit ang mga pamantayan sa pagtanggap ay kailangang tukuyin ayon sa nilalayon na aplikasyon. Ang laki ng bubble, dami, lokasyon, uri ng pagsasama, at mga threshold ng visibility ay maaaring mag-iba sa pagitan ng mga proyekto. Halimbawa, ang mga depekto na kapansin-pansin sa isang transparentbote ng baso ng alakmaaaring hindi gaanong nakikita sa isang bote na may spray coloring, frosting, o engraved na palamuti.
May mga limitasyon din ang light-assisted inspection. Ang mga depekto na matatagpuan sa loob ng glass wall o nakahanay parallel sa viewing angle ay maaaring manatiling mahirap matukoy. Maaaring kailanganin ang karagdagang inspeksyon ng makina o mapanirang sample na pagsubok kapag ang mga depektong ito ay nagpapakita ng partikular na panganib.
Para sa kadahilanang ito, ang mga pamantayan sa pagtanggap ay dapat na nakabatay sa kung ano talaga ang mabe-verify ng paraan ng inspeksyon sa halip na isang hindi makatotohanang pag-asa ng perpektong transparency. Ang isang kinakailangan na hindi maaaring palaging suriin sa pamamagitan ng visual na inspeksyon ay maaaring maging mapagkukunan ng hindi pagkakasundo sa panahon ng pagtanggap ng produkto.
Ano ang nahuhuli nito:Ang kalinawan, transparency, panloob na mga inklusyon, at kalidad ng ibabaw, na tinasa sa ilalim ng kontroladong pag-iilaw laban sa mga nakadokumentong limitasyon.
4. Pagsubok sa Lakas at Pagganap
Kung Nabubuhay ang Bote sa Mangyayari Pagkatapos Ito Mapuno
Ang hitsura ay isang bahagi lamang ng kalidad ng bote ng salamin. Ang isang bote na mukhang tama ngunit nabigo sa ilalim ng capping head, sa loob ng pasteurizer, o sa ilalim ng isang stacked case ay hindi pa rin angkop para sa nilalayon nitong paggamit. Nakakatulong ang pagsubok sa pagganap na suriin ang mga panganib na ito bago maabot ng mga produkto ang mga yugto ng pagpuno at pamamahagi.
Sa panahon ng pagsubok, ang isang tinukoy na sample ay sumasailalim sa mga tinukoy na mekanikal na pagkarga, panloob na presyon, o mga pagbabago sa temperatura. Ang mga resulta ay ihahambing sa pamantayan sa pagtanggap na itinatag para sa disenyo ng bote at ang nilalayon nitong paggamit.
Apat na kategorya ng pagsubok ang sumasaklaw sa maraming karaniwang mga kinakailangan, kahit na ang mga karagdagang pamamaraan ay maaaring isama kapag ang application ay tumawag para sa kanila.
| Paraan ng Pagsubok | Ano ang Sinusukat ng Pagsusulit |
|---|---|
| Vertical Load o Compression Testing | Gaano karaming puwersang pababa ang kakayanin ng bote sa ilalim ng tinukoy na mga kondisyon ng pagsubok. |
| Panloob na Pagsusuri sa Presyon | Paglaban sa panloob na presyon, lalo na para sa mga bote na nilalayong hawakan ang mga naka-pressure na nilalaman. |
| Pagsubok sa Thermal Shock | Paglaban sa mabilis na pagbabago ng temperatura sa ilalim ng tinukoy na mga kondisyon ng pagsubok. |
| Iba pang Tinukoy na Pagsubok sa Pagganap | Mga karagdagang kinakailangan sa mekanikal o partikular sa application na tinukoy sa pagkakasunud-sunod. |
Ang pagpili ng mga pamamaraan ng pagsubok ay nakasalalay sa disenyo ng bote, mga detalye ng salamin, nilalayon na aplikasyon, at naaangkop na pamantayan sa pagtanggap. Hindi lahat ng bote ay nangangailangan ng parehong kumbinasyon ng mga pagsubok.
Nalalapat ang mga resulta ng pagsubok sa mga sample na sinuri sa halip na awtomatikong i-certify ang bawat bote sa isang production batch. Ang laki at pagpili ng sample ay mahalagang bahagi ng paraan ng pagsubok. Ang isang dumaan na sample ay nagbibigay ng impormasyon tungkol sa proseso ng pagmamanupaktura at mga nasubok na produkto, ngunit hindi ito dapat bigyang-kahulugan bilang patunay na ang bawat yunit sa lote ay nasubok nang paisa-isa. Samakatuwid, ang isang ulat ng pagsubok ay dapat tukuyin ang sample at ang mga kondisyon kung saan isinagawa ang pagsubok.
 Mahalaga rin na makilala ang pagsubok ng lakas mula sa pagsukat ng katigasan. Ang mga pamamaraang ito ay gumagamit ng iba't ibang kagamitan at sinusuri ang iba't ibang mga katangian. Ang isang resulta ng katigasan ay hindi maaaring ituring bilang isang kapalit para sa isang mekanikal na pagsubok ng lakas, at ang mga ulat ng inspeksyon ay dapat tukuyin ang aktwal na paraan na ginamit.
Ano ang nahuhuli nito:Mga isyu sa mekanikal at thermal performance, na sinusukat sa mga tinukoy na sample laban sa pamantayan sa pagsubok na tukoy sa application.
5. Pre-Packing Inspection
Ang Huling Pagtingin Bago Magsara ang Karton
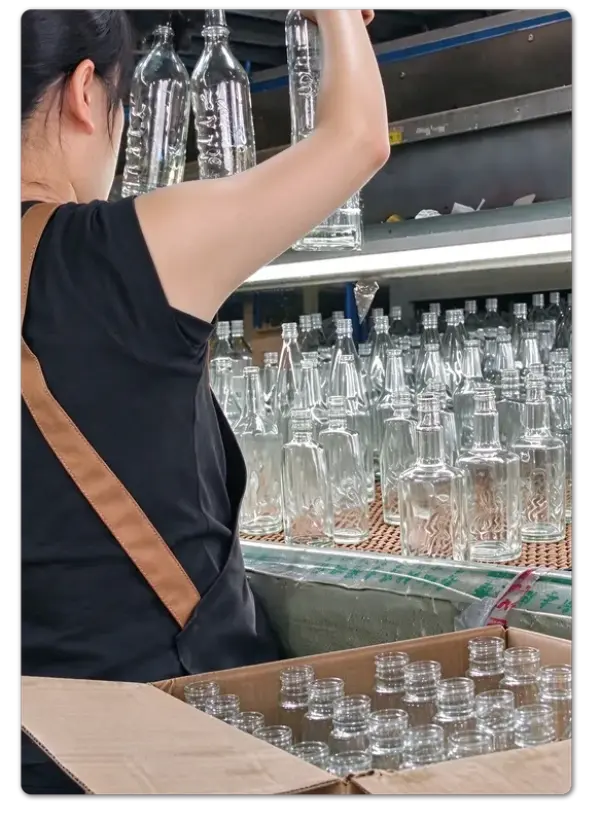
Ang pag-iimpake ay malapit sa isang one-way na pinto sa proseso ng produksyon. Kapag ang mga bote ay nabilang, naayos, naprotektahan, at natatakan sa loob ng mga karton, ang pagtukoy ng isang depekto ay nagiging mas kumplikado. Maaaring kailangang muling buksan ang mga karton, ipagkasundo ang dami, at muling itayo ang mga papag. Nakakatulong ang pre-packing inspection na pigilan ang mga hindi sumusunod na produkto na umabot sa yugtong ito.
Sinasaklaw ng inspeksyon ang hitsura, mga detalye ng produkto, dami, at, kung naaangkop, ang kalidad ng dekorasyon sa ibabaw.
Para sa mga pinalamutian na bote ng salamin, kasama sa checklist ng inspeksyon ang mga karagdagang item:
- Posisyon ng logo at pagpaparehistro ng pag-print
- Ang pagkakapare-pareho ng kulay sa buong production run
- Ang hitsura at saklaw ng patong
- Ang kalidad ng dekorasyon sa ibabaw
- Ang iba pang mga detalye ng dekorasyon ay sumang-ayon para sa order
Ang dekorasyon ay isang mahalagang bahagi ng proseso ng inspeksyon dahil kailangang tumugma ang inaprubahang disenyo at ang pamantayan ng kalidad. Karaniwang tinutukoy ang pagpi-print, frosting, spray coloring, at engraving sa panahon ng pagbuo ng produkto. Kapag naging bahagi na ng inaprubahang disenyo ang surface treatment, ang hitsura nito at mga naaangkop na tolerance ay dapat ding isama sa pamantayan sa pagtanggap.
Ang isang sanggunian sa dekorasyon na naaprubahan nang biswal ngunit walang nakasulat na pagpapahintulot ay maaaring maging mapagkukunan ng hindi pagkakasundo sa panahon ng huling inspeksyon. Ang pagdodokumento ng kulay, posisyon, saklaw, at katanggap-tanggap na hitsura nang maaga ay ginagawang mas pare-pareho ang proseso ng inspeksyon.
Ang packaging mismo ay bahagi din ng tseke. Tinutukoy ng mga divider, protective insert, at carton configuration kung gaano kahusay ang pagpoprotekta sa mga bote laban sa paggalaw at pagdikit ng bote-sa-bote habang dinadala. Ang isang karton na pumasa sa inspeksyon sa talahanayan ng pag-iimpake ay maaaring masugatan pa rin sa pinsala sa transit kung ang panloob na kaayusan nito ay hindi nagbibigay ng sapat na proteksyon.
Ano ang nahuhuli nito:Ang pagkakaayon ng produkto, kalidad ng dekorasyon, dami, at kahandaan sa pag-iimpake bago isara ang mga karton.
6. Pre-Shipment Inspection
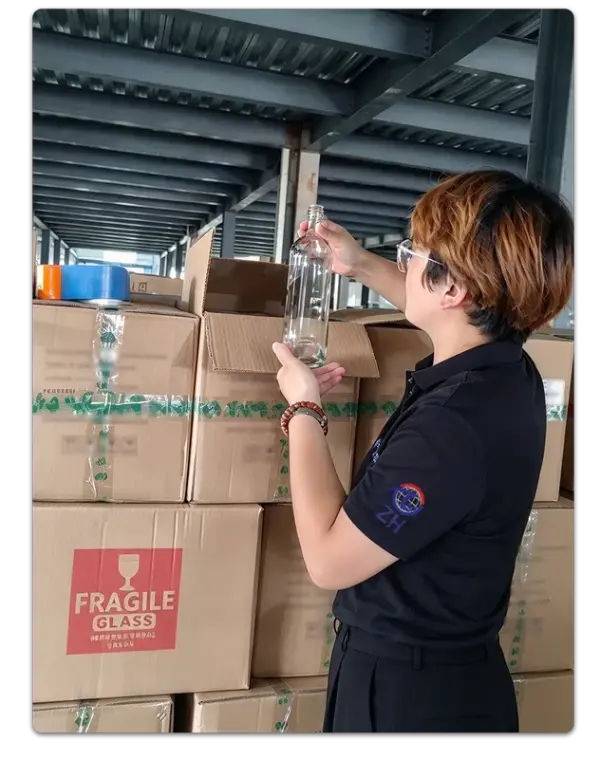 Muling pagbubukas ng Karton upang Suriin ang Karton
Ang inspeksyon bago ang pagpapadala ay nagbibigay ng pangalawang pagkakataon upang suriin ang mga produkto na nakapasa na sa mga naunang pagsusuri sa kalidad. Ang mga piling karton ay binubuksan ayon sa napagkasunduang sampling plan. Ang mga bote sa loob ay muling sinusuri para sa hitsura, nakikitang mga depekto, mga detalye ng produkto, at kalidad ng dekorasyon. Sinusuri din ng mga inspektor ang pag-aayos ng pag-iimpake upang kumpirmahin na ang mga bote ay nananatiling maayos na nakaposisyon at protektado.
Ito ang yugto ng inspeksyon na sinusuri ang mga produkto sa kanilang aktwal na kondisyon sa pagpapadala kaysa sa orihinal na kondisyon ng produksyon. Matutukoy nito ang pinsala sa pangangasiwa, mga error sa pag-iimpake, at mga isyu na nauugnay sa pag-load na maaaring wala sa mga naunang inspeksyon sa produksyon.
Ang bilang ng mga karton na binuksan ay depende sa mga kinakailangan ng order, dami ng kargamento, halaga ng produkto, at napagkasunduang sampling plan. Maaaring gumamit ng iba't ibang antas ng sampling ang iba't ibang proyekto. Ang mahalaga ay ang paraan ng inspeksyon at mga pamantayan sa pagtanggap ay napagkasunduan nang maaga at inilapat nang tuluy-tuloy, upang ang pag-apruba o pagtanggi sa kargamento ay maaaring suportahan ng mga dokumentadong kinakailangan sa halip na pansariling paghatol.
Ang resulta ay isang karagdagang control point kapag ang mga kalakal ay naka-pack na, may label, nakasalansan, at naghihintay para sa pag-load.
Ano ang nahuhuli nito:Mga naka-pack na produkto at kundisyon ng packaging, muling sinuri laban sa napagkasunduang sampling plan bago i-load.
Pokus sa inspeksyon:Muling suriin ang mga napiling naka-pack na produkto, kondisyon ng karton, at proteksiyon na packaging bago ipadala.
Anim na Pagsusuri, Isang Sistema
Isang Bote na Umabot sa Filling Line ay Nakapasa sa Anim na Uri ng Inspeksyon
Iba't ibang tanong ang sinasagot ng bawat inspeksyon. Tama ba ang hitsura ng bote? Nasa loob ba ng tolerance ang mga sukat nito? Optically malinis ba ang salamin? Maaari ba itong makatiis sa mga kundisyon ng serbisyo nito? Ang palamuti ba ay tumutugma sa aprubadong disenyo? Nanatiling protektado ba ang produkto sa panahon ng pag-iimpake?
Walang isang yugto ang sumasaklaw sa lahat ng mga kinakailangang ito, at ang mga yugto ng inspeksyon ay hindi maaaring palitan ang isa't isa. Sa oras na ang isang bote ay selyado sa loob ng isang karton, karamihan sa mga pagkakataon upang itama ang mga depekto sa produksyon ay lumipas na. Ito ang dahilan kung bakit ang mga inspeksyon na isinagawa nang mas maaga sa proseso ng pagmamanupaktura ay kasinghalaga ng mga huling pagsusuri bago ipadala.
Ang pagiging epektibo ng system ay nakasalalay sa malinaw na dokumentado na pamantayan sa pagtanggap. Kasama sa inspeksyon ng salamin ang mga praktikal na desisyon tungkol sa mga katanggap-tanggap na laki ng bubble, visibility ng tahi ng amag, mga depekto sa ibabaw, at ang bilang ng mga may sira na bote na pinapayagan sa loob ng sample. Ang mga kinakailangang ito ay dapat na napagkasunduan sa pagitan ng customer at supplier bago magsimula ang produksyon, sa halip na talakayin sa unang pagkakataon pagkatapos ng paghahatid.
Ang mga supplier na nagdodokumento ng mga pamantayan sa inspeksyon na partikular sa proyekto at nagpapanatili ng mga naaprubahang sampol ng sanggunian ay maaaring mapanatili ang mas pare-parehong mga pamantayan ng kalidad at mabawasan ang mga hindi pagkakasundo sa panahon ng pagtanggap ng produkto. Para sa customizedbote ng baso ng alakmga proyekto, ang mga detalyeng ito ay partikular na mahalaga kapag ang hugis ng bote, kalinawan ng salamin, paggamot sa ibabaw, at dekorasyon ay lahat ay bahagi ng panghuling detalye.
Ang istraktura ng inspeksyon na ito ay hindi natatangi sa isang tagagawa. Sinasalamin nito ang isang praktikal na diskarte na ginagamit sa buong industriya ng lalagyan ng salamin: ang mga depekto ay maaaring mangyari sa iba't ibang yugto ng produksyon, at ang mga inspeksyon na inilagay sa iba't ibang mga punto ay nakakatulong na matukoy ang mga problema na maaaring makaligtaan ng isang panghuling inspeksyon.
Ang HYT Packaging ay sumusunod sa multi-stage inspection approach na ito, na may mga priyoridad sa inspeksyon na tinutukoy ng disenyo ng bote, proseso ng pagmamanupaktura, at nilalayon na aplikasyon.
Para sa mga customer na sinusuri ang isang supplier ng bote ng salamin, ang mas kapaki-pakinabang na tanong ay hindi lamang kung gaano karaming mga inspeksyon ang isinagawa, ngunit kung ang bawat inspeksyon ay may malinaw at nakadokumentong pamantayan sa pagtanggap. Ang anim na tseke na may hindi malinaw na mga limitasyon ay nagbibigay ng mas kaunting katiyakan kaysa sa isang mas maliit na bilang ng mga tseke na sinusuportahan ng mga partikular na pamantayan, tinukoy na mga paraan ng sampling, at mga naaprubahang sampol ng sanggunian.
Mga Kaugnay na Balita
- Bakit Ang isang Ceramic Rooster Whiskey Decanter Bottle ang Perpektong Pagpipilian para sa Premium Spirits Packaging
- Bakit Napakahusay na Pagpipilian ang 750ml Arizona Round Glass Spirit Bottle para sa Premium Spirits Packaging
- Bagong Custom vodka Glass Bottle: HYT Packaging para sa North American Spirits Brand
- Bakit Ang 1.75L Glass Liquor Jug na may Hawak ang Matalinong Pagpipilian para sa Modernong Beverage Packaging
- Inilunsad ng HYT Packaging ang Bagong Lightweight Flint Glass Spirits Bottle Line upang Suportahan ang Mga Low-Carbon na Tatak ng Inumin
- Paano Mapapataas ng Long Neck Bellissima Glass Liquor Bottle na may Bar Top Cork ang Iyong Brand ng Inumin
Mag-iwan ako ng mensahe
bagong produkto



Mga Rekomendasyon sa Balita